Использование и особенности гидравлического пресса Sagger
1. Основное использование
Производство литиевых аккумуляторов
Он прессует сырье на основе глинозема, муллита и карбида кремния в сагеры высокой плотности, используемые для спекания катодных материалов (NCM, LFP). Равномерная компактность позволяет избежать деформации и растрескивания при высокотемпературном обжиге.
Формирование огнеупорного провисания
Изготавливает корунд-муллитовые, графитовые и печную мебель для керамической, стекольной и порошковой металлургической промышленности.
Другие приложения сжатия
Помимо сагеров, данный гидравлический пресс может прессовать огнеупорный кирпич, керамические заготовки, углеродистые изделия и неорганические порошковые материалы.
Услуги по индивидуальному формованию
Путем смены форм оборудование может производить сагеры прямоугольной, квадратной и неправильной формы разных размеров в соответствии с требованиями заказчика.
2. Основные функции
(1) Механическая конструкция
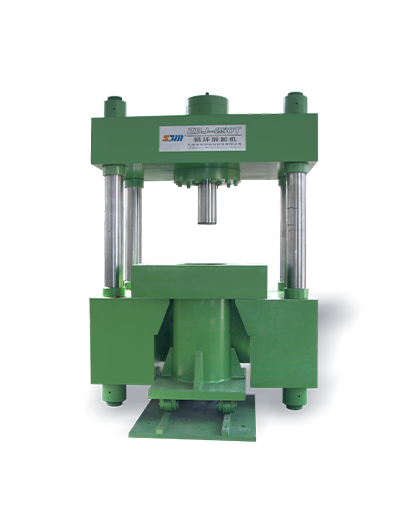
Большинство основных машин имеют четырехколонную четырехбалочную конструкцию. Утолщенные колонны и кованые балки обладают высокой жесткостью и устойчивы к прогибу под действием тяжеловесного давления. В версиях двунаправленного пресса используется конструкция плавающей формы: верхний цилиндр одновременно нажимает вниз, а нижний цилиндр поднимает вверх. Плотность готовых сагеров одинакова сверху вниз, что решает проблему неравномерной плотности, вызванную односторонним прессованием.
Рабочий стол изготовлен из толстого листа с высокой плоскостностью, что обеспечивает постоянную толщину заготовки.
(2) Гидравлическая система
Сервогидравлическая конфигурация (обновленная версия): Серводвигатель соответствует высокоточному насосу. Он регулирует давление и поток в режиме реального времени в соответствии с различными этапами прессования. По сравнению с обычными гидравлическими прессами с фиксированной частотой энергопотребление снижается на 25‑35 %, уровень шума ниже.
Многоступенчатая настройка давления: разделена на этап быстрого снижения, этап предварительного прессования, этап удержания давления и этап медленного сброса давления. Время выдержки можно регулировать. Длительное выдерживание давления эффективно удаляет воздух из порошковых заготовок, поэтому сагеры не растрескиваются после спекания.
Импортные гидравлические клапаны и уплотнительные детали повышают стабильность и снижают вероятность возникновения утечек масла. Рабочее давление системы стабильно.
(3) Электрическая система управления
ПЛК + человеко-машинный сенсорный экран. Операторы задают на экране тоннаж, скорость прессования, время удержания давления и параметры хода. Данные параметров можно сохранить для различных формул провисания.
Замкнутый контроль давления и положения. Отображаются данные в реальном времени; всплывающие сигналы тревоги о перегрузке, превышении хода или отклонении давления масла для защиты всей машины.
Варианты рабочего режима: автоматический режим непрерывного цикла для массового производства и режим ручного толчкового режима для установки пресс-форм и пробного производства.
(4) Практические преимущества, ориентированные на производство
Высокая консистенция формования: каждый прессованный шкив имеет одинаковый вес и плотность, что повышает производительность после высокотемпературного обжига.
Широкий диапазон тоннажа: доступны от малотоннажных 100-тонных пробных прессов до 2000-тонных специализированных прессов с большим прессом, включая нестандартные машины с индивидуальной производительностью.
Простота обслуживания: стандартизированная конструкция запасных частей облегчает замену в более поздние сроки и ежедневное обслуживание.
Защитная защита: защитная решетка и кнопки аварийной остановки расположены вокруг рабочей зоны для предотвращения случайных травм работников.

Адрес компании:
Добавить: Нет. 7, Hengtong Road, промышленная зона Яншань, район Хуэйшань, город Уси
Электронная почта: info@wxsbjx.com
Контактное лицо: Менеджер Чжоу
Тел: +86-510-85596218


Copyright © 2026 Уси Шибанская Машиностроительная Компания, Лтд.
Карта сайтаЭтот веб-сайт использует файлы cookie, чтобы обеспечить вам максимально эффективное использование нашего веб-сайта.

 English
 Español
 Portugues
 Français
 العربية



 WhatsApp
 телефон
Комментарий
(0)